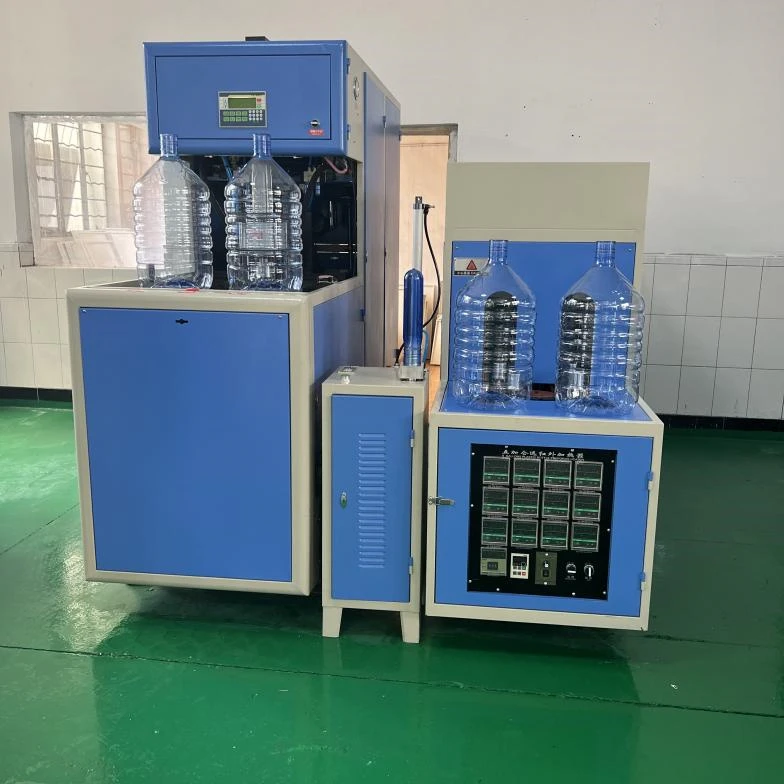
¿Cómo solucionar el problema de los fondos dañados de las botellas sopladas por una máquina sopladora de PET semiautomática?
Las principales razones de la rotura del fondo de la botella en la máquina sopladora de PET manual incluyen calentamiento desigual, ajuste inadecuado de la varilla de estiramiento y problemas de coincidencia del molde. Las soluciones específicas son las siguientes:
1) Control inadecuado de la temperatura de calefacción.
Si el fondo no se calienta lo suficiente o la distribución de temperatura es desigual, se producirán variaciones en la fluidez del material, lo que dará como resultado áreas débiles en el fondo. Verifique el ajuste de temperatura del horno de calentamiento para asegurarse de que la temperatura del área inferior del molde sea estable y no inferior a 11 grados. Se recomienda mejorar ajustando el número de lámparas o el porcentaje de calefacción, como aumentando la intensidad de calefacción del área de la esquina inferior.
2) Desviación de la posición de la barra de estiramiento
Si la varilla de estiramiento no está completamente estirada o el posicionamiento está desplazado, provocará un estiramiento excesivo del material del fondo. Verifique si la varilla de estiramiento está alineada con el centro del molde, ajuste la velocidad de descenso de la varilla de estiramiento y coloque el interruptor de carrera para asegurarse de que el estiramiento esté en su lugar y no dañe el molde.
3) Problema de coincidencia de moldes
Una presión de sujeción del molde insuficiente o una falta de coincidencia en el tamaño de los dientes del molde provocarán una concentración de tensión en la parte inferior. Verifique si el conjunto del molde está apretado, ajuste la presión de sujeción del molde a mayor o igual a 28 BAR y asegúrese de que el pasador guía del molde no esté suelto. Si hay desgaste, reemplace los accesorios a tiempo.
4) Control anormal del pre-soplado
Un tiempo de pre-soplado demasiado temprano o una presión demasiado alta provocarán que el material del fondo se rompa. Se recomienda retrasar el tiempo de entrada de aire de pre-soplado y comprobar si el filtro de aire de alta-presión y el grupo de válvulas están funcionando correctamente. Si es necesario, ajuste el valor de configuración del elemento de control.
5) Defectos de calidad de las preformas de PET
El espesor desigual del fondo de la preforma de PET o las impurezas en las materias primas provocarán una resistencia del fondo insuficiente. Es necesario comprobar la pureza de la materia prima del tubo de embrión y la uniformidad del espesor de la pared, y reemplazar el tubo de embrión calificado si es necesario.