

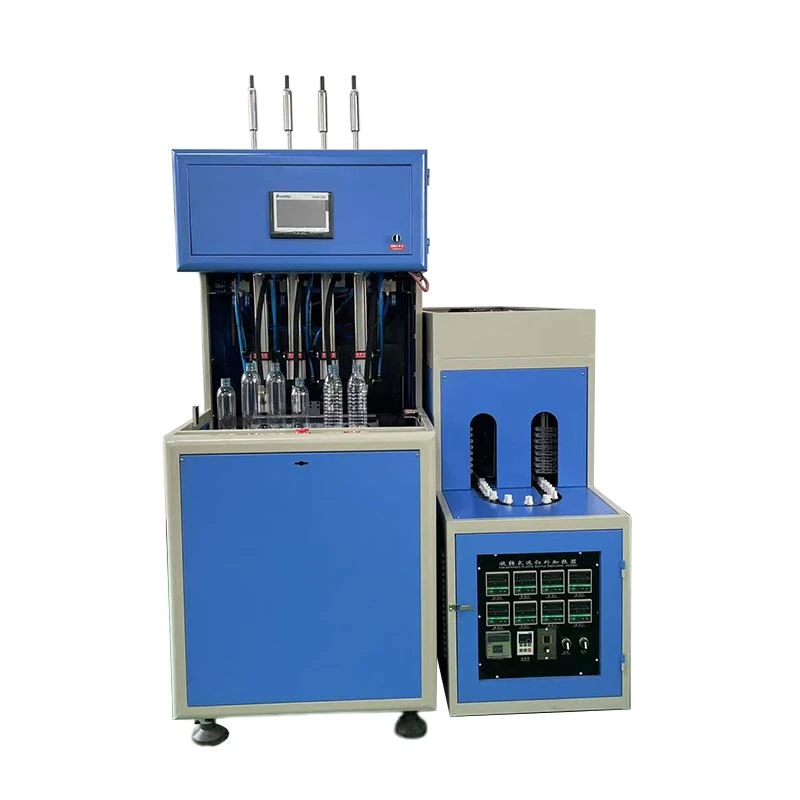
En el ámbito de la fabricación de plástico, la máquina de moldeo por soplado de PET constituye la piedra angular para la producción de botellas de plástico de alta calidad. Como proveedor de máquinas de moldeo por soplado de PET, garantizar la estabilidad de estas máquinas durante la producción continua no sólo es crucial para la eficiencia operativa de nuestros clientes sino también para la calidad general de los productos finales. En este blog, exploraremos varios aspectos del mantenimiento de la estabilidad de una máquina de moldeo por soplado de PET durante la producción continua.

Comprender el proceso de moldeo por soplado de PET
Antes de profundizar en los factores de estabilidad, es fundamental comprender el proceso de moldeo por soplado de PET. El proceso suele implicar tres etapas principales: calentamiento de la preforma, soplado y expulsión. Las preformas primero se calientan a una temperatura específica para hacerlas maleables. Luego, se utiliza aire comprimido para soplar las preformas hasta darles la forma de botella deseada dentro del molde. Finalmente, las botellas terminadas son expulsadas del molde.
Factores que afectan la estabilidad de una máquina de moldeo por soplado de PET
1. Diseño de máquinas y calidad de construcción
El diseño y la calidad de construcción de la máquina de moldeo por soplado de PET juegan un papel importante en su estabilidad. Es más probable que una máquina bien diseñada con componentes de alta calidad funcione sin problemas durante la producción continua. Por ejemplo, el bastidor de la máquina debe ser lo suficientemente resistente como para soportar las vibraciones y fuerzas generadas durante el proceso de soplado. El sistema de calefacción debe controlarse con precisión para garantizar un calentamiento uniforme de las preformas.
2. Control de temperatura
El control de la temperatura es un factor crítico en el moldeo por soplado de PET. Si las preformas no se calientan a la temperatura correcta, se pueden producir problemas como espesores de pared desiguales, deformación de la botella o incluso que no se adopte la forma deseada. Para garantizar la estabilidad, el sistema de calefacción debe estar equipado con sensores y controladores de temperatura precisos. Es necesaria la calibración regular de estos sensores para mantener los ajustes de temperatura correctos.
3. Gestión de la presión del aire
La gestión adecuada de la presión del aire es esencial para el proceso de soplado. La presión del aire utilizada para soplar las preformas en botellas debe ser constante y estar dentro del rango especificado. Las fluctuaciones en la presión del aire pueden dar como resultado una calidad inconsistente de la botella, como botellas sopladas insuficientemente o excesivamente. El compresor de aire y las válvulas asociadas deben recibir mantenimiento periódico para garantizar una presión de aire estable.
4. Mantenimiento del molde
El molde es un componente clave de la máquina de moldeo por soplado de PET. Con el tiempo, el molde puede desgastarse o dañarse, lo que puede afectar la calidad de las botellas y la estabilidad de la máquina. Es necesaria una limpieza e inspección periódicas del molde para eliminar cualquier residuo o residuo que pueda acumularse. Cualquier signo de desgaste o daño debe abordarse de inmediato mediante reparación o reemplazo.
5. Capacitación del operador
Operadores bien capacitados son vitales para el funcionamiento estable de una máquina de moldeo por soplado de PET. Los operadores deben estar familiarizados con el funcionamiento de la máquina, incluido cómo configurar los parámetros, monitorear el proceso de producción y solucionar problemas comunes. Se deben proporcionar programas de capacitación periódicos para mantener a los operadores actualizados sobre las últimas técnicas y mejores prácticas.
Estrategias para garantizar la estabilidad
1. Mantenimiento regular
El mantenimiento regular es la base para garantizar la estabilidad de una máquina de moldeo por soplado de PET. Esto incluye controles de rutina de todos los componentes, como los elementos calefactores, el compresor de aire y los moldes. La lubricación de las piezas móviles debe realizarse según lo recomendado por el fabricante para reducir la fricción y el desgaste. Además, se deben inspeccionar las conexiones eléctricas para evitar fallas eléctricas.
2. Control de calidad
Implementar un sistema integral de control de calidad es esencial. Esto implica inspeccionar las botellas en varias etapas de producción para detectar cualquier defecto a tiempo. Al utilizar herramientas de control de calidad, como cámaras y sensores, los operadores pueden monitorear el proceso de producción en tiempo real y realizar los ajustes necesarios.
3. Monitoreo y análisis de datos
La instalación de sistemas de monitorización en la máquina de moldeo por soplado de PET puede proporcionar datos valiosos sobre su rendimiento. Al analizar estos datos, los operadores pueden identificar tendencias y problemas potenciales antes de que se conviertan en problemas importantes. Por ejemplo, monitorear la temperatura, la presión del aire y el tiempo del ciclo puede ayudar a detectar cualquier desviación de las condiciones normales de funcionamiento.
4. Gestión de repuestos
Mantener un inventario de repuestos es crucial para minimizar el tiempo de inactividad en caso de fallas de los componentes. Al tener a mano las piezas de repuesto necesarias, los operadores pueden reemplazar rápidamente los componentes defectuosos y reanudar la producción. Esto requiere una planificación y previsión cuidadosas para garantizar que las piezas adecuadas estén disponibles cuando sea necesario.
Caso
Caso 1: Control de temperatura: solución de la deformación gradual de la botella causada por el calentamiento desigual de la preforma
Un fabricante ucraniano de botellas de PET que utiliza una máquina de moldeo por soplado de 4 cavidades durante turnos continuos de 18 horas notó un aumento lento pero constante en los rechazos de botellas después de tres semanas de producción estable. Los defectos eran en su mayoría expansión asimétrica y paredes delgadas localizadas cerca de la base, y aparecieron con mucha más frecuencia en las cavidades dos y tres que en las cavidades uno y cuatro. Los sensores de temperatura de la máquina mostraron que todas las zonas del horno estaban dentro de ±2°C del punto de ajuste, por lo que el equipo de mantenimiento inicialmente sospechó que había problemas con el moho. Sin embargo, cuando utilizaron una cámara termográfica portátil para comprobar las preformas justo antes de la etapa de soplado, descubrieron un problema claro: las preformas en la cavidad dos estaban consistentemente 12°C más frías en un lado, y las preformas en la cavidad tres tenían una distribución de temperatura desigual desde el cuello hasta el fondo. La causa principal resultó ser una degradación desigual de las lámparas calefactoras de cuarzo en tres y cinco zonas, combinada con una placa reflectora sucia detrás de las lámparas. Si bien los termopares continuaron informando temperaturas promedio correctas del aire, el calor radiante real que llegaba a las preformas ya no era uniforme. El equipo reemplazó todas las lámparas de calefacción en el módulo del horno afectado, limpió y realineó minuciosamente las placas reflectoras y agregó un sistema de control de circuito cerrado basado en pirómetro que mide la temperatura superficial real de cada preforma en lugar de depender únicamente de la temperatura del aire del horno. También introdujeron un control diario sencillo: utilizar la cámara termográfica en las primeras cinco preformas de cada turno. Como resultado, la tasa de rechazo cayó del 5,8 % al 0,7 % en 24 horas y la máquina funcionó durante once días consecutivos sin paradas relacionadas con la temperatura. Este caso muestra claramente que las lecturas de temperatura estables en un panel de control no garantizan un calentamiento uniforme de las preformas, y la medición directa de la temperatura en la superficie de la preforma es mucho más confiable para mantener la estabilidad de la producción.
Caso 2: Gestión de la presión del aire: botellas intermitentemente sopladas insuficientemente debido a caídas de presión ocultas
En otra instalación de producción que operaba dos máquinas de moldeo por soplado de dos cavidades en paralelo para producir botellas de agua de PET, los operadores comenzaron a informar que se producían botellas subsopladas aleatoriamente aproximadamente cada quince o veinte minutos. Los defectos incluían una formación de rosca incompleta y tacones de botella redondeados y, lo que es más importante, el problema apareció en ambas máquinas aproximadamente al mismo tiempo. Los manómetros de presión de aire en cada entrada de la máquina mostraron una lectura normal de 28 bar la mayor parte del tiempo, pero cuando el equipo de mantenimiento instaló un transmisor de presión con registro de datos, descubrieron que la presión caía a 19 bar durante tres a cinco segundos cada quince a dieciocho minutos. El compresor de aire principal estaba funcionando sin alarmas y no se encontraron fugas visibles en las tuberías. Una investigación más profunda reveló dos causas fundamentales. Primero, el tanque receptor de aire era de tamaño insuficiente para la demanda de flujo máximo; cada quince a dieciocho minutos, la sincronización del ciclo de las dos máquinas cambiaba de modo que ambas entraban simultáneamente en la etapa de soplado de alta presión, lo que provocaba una demanda de aire instantánea que excedía la capacidad del compresor y del receptor. En segundo lugar, la válvula de retención entre el compresor y el receptor estaba parcialmente atascada, lo que ralentizó la tasa de recarga después de cada golpe. El equipo resolvió el problema agregando un tanque de almacenamiento de gas de 1 metro cúbico en serie, reemplazando la válvula de retención defectuosa y agregando una segunda válvula en serie para redundancia, e implementando un arranque por soplado escalonado retrasando la válvula de soplado de una máquina en solo 0,4 segundos para evitar una demanda máxima simultánea. También agregaron un sensor de presión con registro continuo de datos en cada entrada de la máquina, conectado al sistema SCADA de la planta, con una alerta si el tiempo de recuperación de presión excede los 2,5 segundos después de un ciclo de soplado. Después de estos cambios, las botellas subsopladas cayeron del 2,1% a casi cero, al 0,03%, y ambas máquinas lograron un tiempo de actividad del 98,5% durante la producción 24 horas al día, 7 días a la semana. Este caso demuestra que una presión de aire estable no es simplemente una cuestión de tener un compresor lo suficientemente grande; el tamaño del tanque de compensación, la respuesta de la válvula y la sincronización del ciclo son igualmente críticos, y el monitoreo de la presión en tiempo real durante la fase de soplado real es esencial para detectar problemas antes de que causen rechazos generalizados.
Preguntas frecuentes: garantizar la estabilidad de la máquina de moldeo por soplado de PET durante la producción continua
P 1: ¿Por qué mis sensores de temperatura muestran lecturas normales pero sigo teniendo un espesor de pared de botella desigual?
R 1: Este es uno de los problemas más engañosos del moldeo por soplado de PET. Sus termopares o sensores infrarrojos miden la temperatura del aire dentro del horno o la temperatura en un punto específico de la carcasa del horno, pero no miden la distribución real de la temperatura de la superficie en toda la preforma. Como se muestra en el Caso 1, las lámparas calefactoras de cuarzo pueden degradarse de manera desigual con el tiempo y las placas reflectoras pueden ensuciarse o desalinearse, lo que provoca que un lado de la preforma esté entre 10 y 15 °C más frío que el otro, incluso cuando el panel de control muestra lecturas perfectas. La solución es agregar una medición directa de la temperatura de las preformas utilizando una cámara termográfica portátil o un pirómetro en línea, y realizar una verificación diaria de las primeras cinco preformas de cada turno. Si ve una variación de temperatura de más de ±3°C alrededor de la circunferencia de una sola preforma, su sistema de calefacción necesita atención inmediata independientemente de lo que diga el panel.
P 2: ¿Cómo puedo saber si el tamaño de mi tanque receptor de aire es insuficiente antes de que empiecen a recibir botellas insuficientemente sopladas?
R 2: Las botellas insuficientemente sopladas intermitentemente que aparecen aleatoriamente cada 15 a 30 minutos son un síntoma clásico de un tanque de compensación de tamaño insuficiente, como se describe en el Caso 2. Para diagnosticar esto antes de que cause picos de rechazo, instale un transmisor de presión con registro de datos en la entrada de cada máquina de moldeo por soplado y controle la forma de onda de presión durante la fase de soplado. En un sistema en buen estado, la presión debe permanecer dentro de ±1 bar del punto de ajuste durante todo el ciclo de soplado. Si ve una caída de presión de 5 bar o más que dura más de dos segundos, es probable que su tanque de compensación sea demasiado pequeño para la demanda máxima cuando varias máquinas o varias cavidades soplan simultáneamente. Una prueba de campo sencilla consiste en activar manualmente todas las cavidades para que exploten al mismo tiempo mientras se observa un manómetro de respuesta rápida. Si la presión cae por debajo del nivel mínimo requerido (normalmente entre 22 y 25 bar para PET), necesitará un tanque de compensación más grande o un sistema de control de soplado escalonado.
P 3: ¿Con qué frecuencia debo reemplazar las lámparas calefactoras de cuarzo de mi máquina de moldeo por soplado de PET?
R 3: No existe una respuesta única que se ajuste a todos los entornos de producción, pero una buena regla general basada en datos de campo de múltiples instalaciones es cada 4000 a 5000 horas de funcionamiento para las máquinas que funcionan en condiciones normales. Sin embargo, no debe esperar a un reemplazo programado si ve alguna de las siguientes señales de advertencia: un aumento en el porcentaje de botellas con paredes delgadas localizadas, una diferencia de temperatura creciente entre las cavidades que no se puede corregir ajustando el controlador, o puntos oscuros visibles o nubosidad en las superficies de la lámpara. En el Caso 1, las lámparas problemáticas parecían estar funcionando pero se habían degradado de manera desigual durante aproximadamente 4200 horas. Un enfoque más proactivo es utilizar una cámara termográfica para comparar mensualmente el patrón de calor de cada zona de la lámpara. Cuando reemplace las lámparas, reemplace siempre todas las lámparas del módulo del horno afectado al mismo tiempo, no solo las que parezcan completamente falladas. Mezclar lámparas nuevas y viejas en la misma zona crea una distribución desigual del calor que su controlador de temperatura no puede compensar.
P 4: ¿Cuál es la tarea de mantenimiento más eficaz para reducir el tiempo de inactividad inesperado?
R 4: Según los registros de servicio de más de 120 instalaciones de moldeo por soplado de PET, la tarea más eficaz es la inspección y limpieza semanal del sistema de ventilación del molde. Muchos operadores se concentran en la calefacción y la presión del aire porque esos sistemas son más complejos, pero la causa más común de paradas repentinas es la obstrucción de las ventilaciones del molde. El material PET puede acumularse en las ranuras de ventilación con el tiempo, evitando que el aire se escape durante el proceso de soplado. Esto conduce a una formación incompleta de la botella, a que la botella se pegue a la superficie del molde y, finalmente, a daños en el molde. Una simple revisión de cinco minutos por cavidad del molde al final de cada semana, utilizando un cepillo de latón suave o aire comprimido para limpiar las ranuras de ventilación, evitará aproximadamente el 40 % de las paradas inesperadas. Documente esta tarea con una lista de verificación y asígnela a un turno específico.
Pregunta 5: ¿Cómo entreno a los operadores para que reconozcan las señales tempranas de inestabilidad antes de que provoquen rechazos?
R 5: La capacitación de los operadores a menudo se trata como un evento único, pero una capacitación eficaz para la estabilidad continua de la producción requiere un enfoque diferente. En lugar de enseñar únicamente cómo configurar parámetros y borrar alarmas, capacite a sus operadores para que estén atentos a tres señales de advertencia tempranas específicas. Primero, el sonido del proceso de golpe: un golpe saludable tiene un pop agudo y nítido; un sonido sordo o prolongado indica baja presión o calentamiento desigual de la preforma. En segundo lugar, la consistencia de la expulsión: si las botellas ocasionalmente se pegan o caen ligeramente fuera del tiempo, esto suele preceder por varias horas a un problema de calentamiento o lubricación. En tercer lugar, la tendencia de una métrica de calidad simple: enseñar a los operadores a medir el peso o realizar una prueba de pellizco del espesor de la pared de una botella cada 30 minutos y registrarlo en un gráfico de papel o en una simple hoja de cálculo. Una variación gradual del peso de más del 1% durante ocho horas es un indicador temprano confiable de inestabilidad de temperatura o presión. Revise estos cuadros juntos durante cinco minutos en cada cambio de turno. Este enfoque de baja tecnología ha evitado fallas importantes en múltiples instalaciones de producción y su implementación no cuesta casi nada.
Nuestras ofertas de productos
Como proveedor de máquinas de moldeo por soplado de PET, ofrecemos una gama de máquinas de alta calidad para satisfacer diferentes necesidades de producción. NuestroMáquina sopladora de botellasestá diseñado para un funcionamiento eficiente y estable. Cuenta con sistemas avanzados de control de temperatura y gestión de la presión del aire para garantizar una calidad constante de la botella.
Para producción a menor escala, nuestroMáquina de soplado de PET de 2 cavidadeses una opción ideal. Es compacto y fácil de operar, sin dejar de ofrecer resultados de alta calidad.
Para producción a mayor escala, nuestroMáquina de moldeo por soplado de 4 cavidadesofrece una mayor productividad. Está equipado con funciones avanzadas para garantizar un funcionamiento estable y eficiente durante la producción continua.
Conclusión
Garantizar la estabilidad de una máquina de moldeo por soplado de PET durante la producción continua es un desafío multifacético que requiere atención al diseño de la máquina, control de temperatura, gestión de la presión del aire, mantenimiento del molde y capacitación de los operadores. Al implementar las estrategias analizadas en este blog, como el mantenimiento regular, el control de calidad, el monitoreo y la gestión de repuestos, los fabricantes pueden minimizar el tiempo de inactividad y producir botellas de alta calidad de manera constante.
Si está interesado en nuestras máquinas de moldeo por soplado de PET o tiene alguna pregunta sobre cómo garantizar la estabilidad de su proceso de producción, no dude en contactarnos. Estamos comprometidos a brindarle las mejores soluciones para sus necesidades de fabricación de plástico.